PEEK (پلیاتر اتر کتون) یک پلیمر نیمهکریستالی با دمای ذوب ۳۴۳°C است که به دلیل استحکام مکانیکی استثنایی، زیستسازگاری تأییدشده، و مقاومت شیمیایی بالا، در ساخت ایمپلنتهای ارتوپدی، قفسههای بینمهرهای، و ابزار جراحی استفاده میشود. فرآیند تزریق پلاستیک PEEK نیازمند دمای بشکه ۳۶۰–۴۰۰°C، دمای قالب ۱۶۰–۲۲۰°C، و تجهیزات تخصصی است که آن را از سایر پلیمرهای پزشکی متمایز میکند.
مقدمه: وقتی یک پلیمر جای فولاد را میگیرد
تصور کنید یک پیچ تیتانیومی که سالها در ستون فقرات بیمار بوده، باعث آرتیفکت در MRI میشود و پزشک نمیتواند محل عفونت احتمالی را ببیند. این مشکل واقعی بود — تا پیش از اینکه PEEK وارد صحنه شود.
Unique Insight: آنچه در اکثر منابع فارسی و حتی انگلیسی نمیخوانید این است که چالش اصلی در تزریق PEEK پزشکی، نه دمای بالا، بلکه «تاریخچه حرارتی» (Thermal History) مواد است — هر بار که PEEK بیش از ۴۰۰°C گرم میشود، زنجیرههای پلیمری تجزیه میشوند و خواص مکانیکی بهطور غیرقابلبرگشت افت میکنند. اکثر قالبسازان این نکته را دیر یاد میگیرند — معمولاً پس از یک سری قطعه دورریختنی.
این مقاله برای دو گروه نوشته شده: مهندسانی که میخواهند PEEK پزشکی تولید کنند، و تیمهای تدارکات پزشکی که میخواهند بدانند از تأمینکنندهشان چه بخواهند.
جهت مشاوره رایگان، استعلام قیمت لحظهای و ثبت سفارش تماس بگیرید:
۰۲۱-۵۶۵۷۵۱۱۱ (خط ویژه دفتر)
۰۹۰۰-۹۵۰۴۰۲۵ (پشتیبانی فروش)
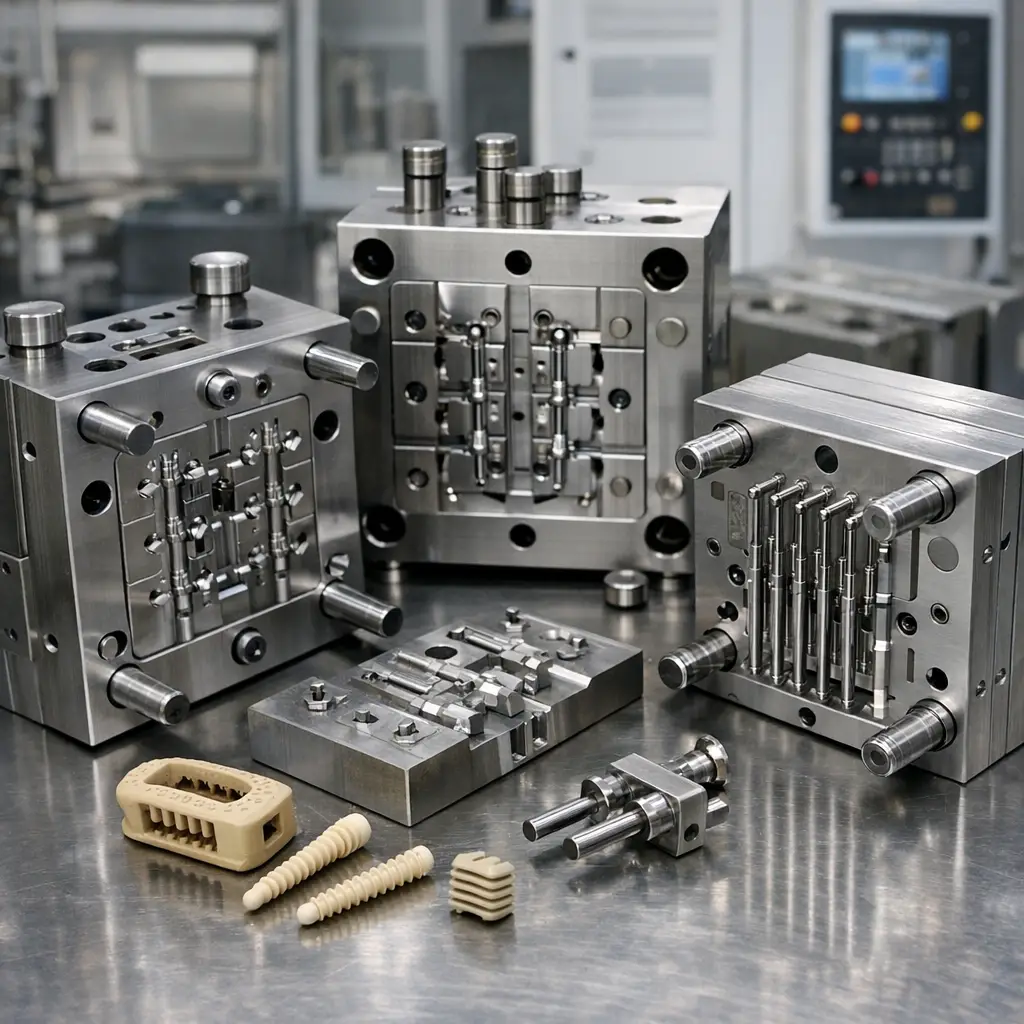
PEEK چیست و چرا در پزشکی اینقدر مهم است؟
تعریف و ساختار شیمیایی
PEEK یا پلیاتر اتر کتون (Polyether Ether Ketone) یک ترموپلاستیک نیمهکریستالی است که از خانواده PAEK (پلیآریل اتر کتون) محسوب میشود. ساختار شیمیایی آن شامل حلقههای آروماتیک بنزنی است که با پیوندهای اتری (ether) و کتونی (ketone) به یکدیگر متصل شدهاند — همین ساختار است که استحکام غیرمعمول آن را توضیح میدهد.
فرمول تکراری: -(O-C₆H₄-O-C₆H₄-CO-C₆H₄)ₙ-
خواص کلیدی PEEK در کاربردهای پزشکی
| خاصیت | مقدار | اهمیت پزشکی |
|---|---|---|
| دمای ذوب | ۳۴۳°C | پایداری در استریلیزاسیون اتوکلاو |
| مدول الاستیسیته | ۳.۶ GPa | نزدیک به استخوان قشری (۱۸ GPa) |
| استحکام کششی | ۱۰۰ MPa | تحمل بار در ایمپلنت |
| مقاومت خمشی | ۱۷۰ MPa | پایداری قفسه ستون فقرات |
| چگالی | ۱.۳ g/cm³ | سبکتر از فلزات پزشکی |
| جذب آب | <۰.۵٪ | پایداری ابعادی در محیط بدن |
| مقاومت به سایش | عالی | طول عمر در مفاصل مصنوعی |
| شفافیت رادیویی | بالا | عدم آرتیفکت در MRI/CT |
| زیستسازگاری | ISO 10993 تأییدشده | ایمن برای کاشت درونتنی |
سازنده قالب تزریق پلاستیک تجهیزات پزشکی

انتخاب یک سازنده قالب تزریق پلاستیک تجهیزات پزشکی باتجربه و متخصص، نقش تعیینکنندهای در کیفیت و دوام قطعات تولیدی دارد. شرکت دقیقسازان پیشرو با تکیه بر دانش فنی مهندسان خود، استفاده از ماشینآلات CNC پیشرفته و رعایت استانداردهای روز دنیا، یکی از تولیدکنندگان معتبر قالبهای تزریق پلاستیک در ایران است.
شرکت bsf با بهرهگیری از فناوریهای نوین در ساخت قالب تزریق پلاستیک، ماشینآلات CNC پیشرفته و رعایت استانداردهای روز دنیا، یکی از تولیدکنندگان معتبر این حوزه در ایران است.
اگر به دنبال همکاری با تیمی مطمئن برای ساخت قالب تزریق پلاستیک تجهیزات پزشکی هستید، این شرکت گزینهای قابل اعتماد و حرفهای برای آغاز پروژه شماست.
اهمیت قالب تزریق پلاستیک تجهیزات پزشکی

- استانداردهای بهداشتی و زیستسازگاری بالا: قطعات پزشکی باید با استانداردهایی مانند ISO 13485 سازگار باشند. شرکت دقیقسازان پیشرو در ساخت قالبها به این الزامات پایبند است.
- جزئیات ظریف و تلورانسهای کم: قطعات پزشکی دارای شیارهای ریز، دیوارههای نازک و سطوح صاف هستند و قالب باید قادر به تولید این دقت باشد.
- مقاومت به استریل و شرایط محیطی: قطعات ممکن است تحت اتوکلاو یا تماس با مواد ضدعفونیکننده قرار بگیرند؛ قالب باید دوام کافی برای تولید این قطعات داشته باشد.
- تولید انبوه در تیراژ بالا: قالب باید قابلیت عملکرد مداوم و تولید انبوه را داشته باشد تا پاسخگوی نیاز سریع بازار باشد.
مراحل ساخت قالب تزریق پلاستیک تجهیزات پزشکی

ساخت قالب تزریق پلاستیک تجهیزات پزشکی فرآیندی دقیق و چندمرحلهای است که نیاز به تخصص مهندسی، تجهیزات مدرن و کنترل کیفیت بالا دارد. در این بخش مراحل اصلی طراحی تا تولید قالب را مرور میکنیم.
- نیازسنجی و تحلیل قطعه: ویژگیهای قطعه پزشکی، جنس پلاستیک، تیراژ تولید و شرایط بهرهبرداری تحلیل میشوند.
- طراحی قالب (CAD / CAE) : طراحی سهبعدی قالب با نرمافزارهای مهندسی انجام میشود؛ موقعیت راهگاهها، سیستم خنککننده، ضخامت دیوارهها و پرانها بررسی میشوند.
- شبیهسازی عملکرد قالب: برای پیشبینی رفتار جریان مذاب داخل قالب، نرمافزارهایی مثل Moldflow مورد استفاده قرار میگیرند.
- انتخاب مواد قالب: فولادهای سختکاری شده و آلیاژهای مقاوم برای طول عمر بالا و استحکام قالب انتخاب میشوند.
- ماشینکاری دقیق و ساخت اجزا: استفاده از CNC، EDM و دستگاههای پیشرفته برای برادهبرداری دقیق اجزای قالب ضروری است؛ این بخش در شرکت دقیق سازان پیشرو با استانداردهای بالای مهندسی انجام میشود.
- مونتاژ و تنظیمات اولیه قالب: اجزا مونتاژ و سیستم راهگاه و پران تنظیم میشوند، قالب تست شده و ایرادات احتمالی برطرف میشوند.
- تست نمونه و تأیید نهایی: قالب روی دستگاه تزریق پلاستیک نصب میشود و تعدادی قطعه تستی تولید میشود. پس از کنترل کیفیت و اصلاحات نهایی، قالب آماده تحویل است.
مزایای استفاده از قالب تزریق پلاستیک تجهیزات پزشکی

استفاده از قالب تزریق پلاستیک تجهیزات پزشکی باعث افزایش سرعت تولید، کاهش ضایعات و تضمین دقت بالا در ساخت قطعات میشود. این روش، یکی از کارآمدترین و اقتصادیترین شیوهها برای تولید انبوه قطعات پزشکی با کیفیت است. علاوه بر این، خدمات تزریق پلاستیک ارائهشده توسط دقیقسازان پیشرو امکان تولید سریعتر و مقرونبهصرفهتر را فراهم میکند.
انواع قطعات پلاستیکی تجهیزات پزشکی

شرکت دقیقسازان پیشرو قالبهایی تولید میکند که برای ساخت انواع قطعات پلاستیکی تجهیزات پزشکی کاربرد دارند. این قطعات شامل موارد زیر هستند:
- درپوشها و کلاهکها: برای لولهها، بطریها و تجهیزات نمونهگیری.
- اتصالات و شیرها: برای دستگاههای پزشکی و تجهیزات بیمارستانی.
- محفظهها و کیسها: برای تجهیزات تشخیصی و دارویی، که نیازمند سطح صاف و استریل هستند.
- لوازم مصرفی بیمارستانی: قطعاتی مثل سوپاپها، شیلنگها و اجزای یکبار مصرف.
این تنوع در قطعات، امکان استفاده از قالبهای تجهیزات پزشکی را در صنایع مختلف فراهم میکند و انعطاف بالای تولید را تضمین میکند.
بهترین مواد برای قالب تزریق پلاستیک تجهیزات پزشکی
در صنعت تجهیزات پزشکی، انتخاب مواد اولیه بسیار اهمیت دارد. موادی که برای تولید تجهیزات پزشکی استفاده میشوند باید دارای ویژگیهای خاصی باشند. از جمله این ویژگیها میتوان به مقاومت به حرارت، مقاومت به فشار، سازگاری با بدن انسان و ضدعفونیپذیری اشاره کرد.
برخی از بهترین مواد پلاستیکی که برای تولید تجهیزات پزشکی با قالب تزریق پلاستیک استفاده میشوند عبارتند از:
- پلیپروپیلن (PP): این ماده بسیار سبک، مقاوم به حرارت و دارای خاصیت ضدعفونیپذیری است.
- پلیکربنات (PC): دارای شفافیت بالا، مقاومت به ضربه و مناسب برای تولید قطعات پلاستیکی دقیق.
- پلیاتیلن (PE): مقاوم به مواد شیمیایی و مناسب برای تولید وسایل جراحی و پزشکی.
هزینه ساخت قالب تزریق پلاستیک تجهیزات پزشکی

هزینه ساخت قالب به عوامل زیر وابسته است:
- پیچیدگی قطعه
- تعداد کویته
- نوع فولاد
- سیستم هات رانر یا کلد رانر
- دقت مورد نیاز
- مستندسازی و تستهای کیفی
در ایران (سالهای اخیر)، هزینه ساخت قالب مدیکال میتواند از چند صد میلیون تا چند میلیارد تومان متغیر باشد.
شرکت دقیقسازان پیشرو با ارائه مشاوره تخصصی، به مشتریان کمک میکند تا بهترین قالب را با مناسبترین هزینه و حداکثر کیفیت انتخاب کنند.
قیمت قالب تزریق پلاستیک سرنگ در ایران
قیمت قالب تزریق پلاستیک سرنگ بستگی به عوامل مختلفی دارد. برخی از این عوامل عبارتند از:
- مواد مورد استفاده: قالبهایی که از فولاد سختکاری شده ساخته میشوند، قیمت بیشتری نسبت به قالبهای آلومینیومی دارند.
- اندازه و پیچیدگی قالب: هر چه قالب بزرگتر و پیچیدهتر باشد، قیمت آن نیز بالاتر خواهد بود.
- تعداد حفرههای قالب: قالبهای چندحفرهای که قادر به تولید همزمان چندین سرنگ هستند، هزینه بیشتری دارند.
به طور کلی، قالبهای تزریق پلاستیک سرنگ در ایران با توجه به هزینه مواد و فرآیند تولید، میتوانند قیمتی بین چند ده میلیون تا چند صد میلیون تومان داشته باشند. برای اطلاع دقیق از قیمت های بروز با کارشناسان ما در ارتباط باشید.
چرا PEEK در پزشکی جایگزین فلزات شد؟
مشکل فلزات در ایمپلنتهای پزشکی
۱. تداخل تصویربرداری: تیتانیوم و فولاد ضدزنگ در MRI آرتیفکت ایجاد میکنند.
۲. تفاوت سفتی (Stress Shielding): مدول الاستیسیته فولاد (۲۰۰ GPa) بسیار بیشتر از استخوان است — این اختلاف باعث تحلیل رفتن استخوان اطراف ایمپلنت میشود.
۳. خوردگی و آزادسازی یون: برخی بیماران به یونهای فلزی حساسیت نشان میدهند.
۴. وزن: در پروتزهای اندام، وزن فلز برای بیمار مشکلساز است.
مزیت رقابتی PEEK
PEEK با مدول الاستیسیته ۳.۶ GPa — که با کمی تنظیم از طریق تقویت با فیبر کربن میتواند به ۱۸ GPa برسد — میتواند دقیقاً با خواص مکانیکی استخوان طراحی شود. این توانایی طراحی مدول (Modulus Tailoring) برای هیچ فلزی امکانپذیر نیست.
گریدهای PEEK پزشکی: همه PEEKها یکسان نیستند
طبقهبندی اصلی
۱. PEEK خالص (Unfilled PEEK)
- برند اصلی: Victrex® PEEK 450G، Solvay KetaSpire®
- کاربرد: ایمپلنتهای مستقیم، ابزار جراحی
- استریلیزاسیون: اتوکلاو، اتیلن اکساید، تابش گاما
۲. PEEK تقویتشده با فیبر کربن (CFR-PEEK)
- نام تجاری: Invibio® PEEK-OPTIMA® HA Enhanced
- مدول: تا ۱۴–۱۸ GPa
- کاربرد: قفسههای TLIF/PLIF ستون فقرات، پروتز لگن
۳. PEEK هیدروکسیآپاتیت (HA-PEEK)
- ترکیب: ۲۰–۳۰٪ هیدروکسیآپاتیت
- ویژگی: بهبود اوسئواینتگریشن (ادغام با استخوان)
- کاربرد: ایمپلنتهای دندانی و ارتوپدی
۴. PEEK پر شده با سولفات باریم (BaSO₄-PEEK)
- ویژگی: قابلرویت در X-Ray
- کاربرد: جایی که نیاز به ردیابی رادیوگرافی داریم
| گرید | مدول (GPa) | مشخص در X-Ray | اوسئواینتگریشن | قیمت نسبی |
|---|---|---|---|---|
| PEEK خالص | ۳.۶ | خیر | متوسط | پایه |
| CFR-PEEK | ۱۴–۱۸ | خیر | ضعیف | ۲–۳× |
| HA-PEEK | ۵–۸ | خیر | عالی | ۳–۴× |
| BaSO₄-PEEK | ۳.۸ | بله | متوسط | ۲× |
| PEEK-OPTIMA | ۳.۶–۱۸ | انتخابی | خوب | ۴–۵× |
فرآیند تزریق پلاستیک PEEK پزشکی: مرحله به مرحله
چرا تزریق PEEK با پلیمرهای معمولی فرق دارد؟
تزریق پلیمرهایی مثل PP یا ABS در دماهای ۲۰۰–۲۵۰°C انجام میشود. PEEK نیاز به دمای ۳۸۰°C دارد — این یعنی:
- اکثر دستگاههای استاندارد مناسب نیستند
- روغنکاری معمولی تبخیر میشود
- قالب باید گرم نگه داشته شود (نه خنک)
- زمان توقف در بشکه باید به دقت کنترل شود
پارامترهای دقیق فرآیند تزریق PEEK
دمای بشکه (Barrel Temperature)
| ناحیه | دمای توصیهشده |
|---|---|
| ناحیه تغذیه (Rear) | ۳۴۰–۳۶۰°C |
| ناحیه میانی | ۳۶۰–۳۸۰°C |
| ناحیه جلویی (Front) | ۳۸۰–۴۰۰°C |
| نازل | ۳۸۰–۴۱۰°C |
| حداکثر مجاز | ۴۲۰°C |
⚠️ نکته حیاتی: بالای ۴۲۰°C تجزیه شروع میشود. هیچگاه PEEK را بیش از ۱۵ دقیقه در دمای بالا نگه ندارید.
دمای قالب (Mold Temperature)
این پارامتر در PEEK پزشکی اهمیت بسیار خاصی دارد:
- دمای قالب پایین (<۱۵۰°C): ساختار آمورف — استحکام پایینتر، شفافیت بیشتر
- دمای قالب ۱۶۰–۱۸۰°C: تعادل خوب بین کریستالینیتی و کنترل ابعادی
- دمای قالب ۱۸۰–۲۲۰°C: حداکثر کریستالینیتی (~۳۵٪) — بهترین استحکام برای ایمپلنت
چرا این مهم است؟ درجه کریستالینیتی PEEK مستقیماً بر استحکام خستگی (Fatigue Strength) تأثیر میگذارد — پارامتری که برای ایمپلنتهای باربر (load-bearing) در ستون فقرات حیاتی است.
سایر پارامترهای کلیدی
| پارامتر | مقدار توصیهشده |
|---|---|
| فشار تزریق | ۱۰۰–۱۵۰ MPa |
| سرعت تزریق | متوسط تا کم |
| فشار نگهداری | ۴۰–۸۰٪ فشار تزریق |
| زمان نگهداری | ۱۰–۳۰ ثانیه |
| سرعت ماردون | ۵۰–۱۵۰ RPM |
| فشار پشتی | ۰.۵–۱.۵ MPa |
| نسبت فشردگی ماردون | ۲.۵:۱ – ۳:۱ |
خشککردن قبل از تزریق (Pre-drying)
PEEK حساس به رطوبت است. رطوبت موجب هیدرولیز زنجیرههای پلیمری میشود:
- دمای خشککردن: ۱۵۰°C
- مدت: حداقل ۳ ساعت (ترجیحاً ۴–۶ ساعت)
- رطوبت هدف: <۰.۰۲٪
- توجه: از خشککن دو پلهای (desiccant dryer) استفاده کنید، نه هوای گرم ساده
جهت مشاوره رایگان، استعلام قیمت لحظهای و ثبت سفارش تماس بگیرید:
طراحی قالب برای PEEK پزشکی
الزامات جنس قالب
برخلاف قالبهای معمولی، قالبهای PEEK پزشکی نیازمندند:
- جنس فولاد: H13 یا S7 (مقاوم در دمای بالا)
- عملیات حرارتی: سختی ۵۰–۵۴ HRC
- پوشش سطحی: نیترید تیتانیوم (TiN) یا کروم سخت — برای مقاومت در برابر خوردگی PEEK داغ
- سیستم گرمایش قالب: المانهای کارتریجی با کنترل PID — دمای قالب ۱۸۰–۲۲۰°C
طراحی راهگاهها (Gate and Runner Design)
نوع راهگاه توصیهشده: راهگاه مستقیم (Direct/Sprue Gate) یا راهگاه زیر آبی (Submarine Gate)
آنچه باید از آن پرهیز کرد:
- راهگاههای باریک — PEEK گرانروی بالایی دارد
- راهگاههای طولانی — افت دما باعث تجمع مواد میشود
- زوایای تیز — باعث تمرکز تنش در قطعه
توجه خاص برای ایمپلنتهای پزشکی:
راهگاهها باید طوری طراحی شوند که مواد سرد در اولین لحظه تزریق (cold slug) وارد کویتی نشوند — این مواد ساختار کریستالی متفاوتی دارند و میتوانند نقطه ضعف ایجاد کنند.
شیب خروج (Draft Angle)
- حداقل: ۱.۵–۲ درجه
- برای سطوح ماته (textured): ۳–۵ درجه
- برای ایمپلنتهای کانالدار: طراحی Lifter/Slider اجباری است
استانداردها و مجوزهای پزشکی PEEK
استانداردهای بینالمللی
این بخش برای مهندسان تدارکات و QA بسیار مهم است:
| استاندارد | موضوع |
|---|---|
| ISO 10993 | زیستسازگاری دستگاههای پزشکی (بخش ۱ تا ۲۰) |
| ISO 13485 | سیستم مدیریت کیفیت تجهیزات پزشکی |
| ISO 11135 | استریلیزاسیون با اتیلن اکساید |
| ASTM F2026 | استاندارد اختصاصی PEEK برای ایمپلنتهای جراحی |
| FDA 21 CFR Part 820 | الزامات cGMP برای تجهیزات پزشکی |
| EU MDR 2017/745 | مقررات دستگاههای پزشکی اروپا |
| ISO 14644 | کنترل محیط اتاق تمیز |
کلاسبندی ایمپلنتهای PEEK
- Class III (FDA) / Class III (EU): ایمپلنتهای داخلتنی مستقیم — نیاز به PMA یا CE Marking
- Class II: ابزار جراحی قابلاستریل — مسیر ۵۱۰(k) در FDA
کاربردهای PEEK در پزشکی: از ستون فقرات تا دندانپزشکی
ارتوپدی و جراحی ستون فقرات
این بزرگترین بازار PEEK پزشکی است:
قفسههای بینمهرهای (Interbody Fusion Cages):
- TLIF (Transforaminal Lumbar Interbody Fusion)
- PLIF (Posterior Lumbar Interbody Fusion)
- ACDF (Anterior Cervical Discectomy and Fusion)
چرا PEEK؟ زیرا شفافیت رادیویی آن به جراح اجازه میدهد ادغام استخوانی (bone fusion) را در X-Ray مستقیماً ببیند — با تیتانیوم این کار ممکن نیست.
آمار: بازار جهانی قفسههای ستون فقرات PEEK در ۲۰۲۴ بیش از ۲.۸ میلیارد دلار ارزش داشت.
دندانپزشکی ایمپلنتولوژی
کاربردهای دندانی PEEK:
- ابتمنتهای دندانی (Dental Abutments)
- پروتزهای ثابت (Fixed Dental Prostheses)
- پایههای ایمپلنت موقت
- ارتودنسی — براکتهای شفاف
مزیت کلیدی: PEEK از نظر زیبایی قابل رنگآمیزی است و با لایههای سرامیکی قابل پوششدهی (veneering) است.
نوروسرجری
- محافظهای دورال (Dural Substitutes)
- پلاکهای جمجمه (Cranial Plates)
- اتصالات نوروستیمولاتور
قلب و عروق
- پمپهای خون
- پوشش کاتترها
- دریچههای قلب مکانیکی
ابزار جراحی
- دستههای ابزار قابلاستریل (اتوکلاو تا ۱۳۴°C بارها و بارها)
- اندوسکوپهای برگشتپذیر
- رتراکتورها
جهت مشاوره رایگان، استعلام قیمت لحظهای و ثبت سفارش تماس بگیرید:
چالشهای واقعی در تولید PEEK پزشکی
چالش اول: کریستالینیتی غیریکنواخت
در قطعات ضخیم، لایههای خارجی سریعتر سرد میشوند (ساختار آمورف) در حالی که هسته مرکزی آهستهتر کریستال میشود. این گرادیان کریستالینیتی باعث تنش داخلی و ترکهای تأخیری میشود.
راهحل:
- قالبگرمایی با دقت ±۲°C
- آنیلینگ پس از تزریق (Annealing): ۲۰۰°C به مدت ۴ ساعت
- شبیهسازی Moldflow قبل از ساخت قالب
چالش دوم: خوردگی ابزار
PEEK داغ به دلیل طبیعت آروماتیک خود، میتواند با پوششهای معمولی واکنش دهد. فولاد P20 استاندارد در مجاورت PEEK ۳۸۰°C به سرعت اکسید میشود.
راهحل:
- فولاد H13 با عملیات nitriding
- پوشش TiAlN روی سطوح تماس
چالش سوم: پاکسازی بشکه (Purging)
هرگاه باید دستگاه را متوقف کنید یا به پلیمر دیگری سوئیچ کنید، PEEK داغ در بشکه نباید باقی بماند — تجزیه میشود و رسوب کاربنی ایجاد میکند.
روش پاکسازی صحیح:
- دمای بشکه را به ۳۷۰°C کاهش دهید
- از مواد پاککننده تخصصی PEEK (مثل Asaclean) استفاده کنید
- اگر توقف طولانی است، با PP در دمای ۲۵۰°C فلاش کنید تا PEEK کاملاً خارج شود
چالش چهارم: کنترل رطوبت خط تولید
حتی پس از خشککردن اولیه، PEEK در طی انتقال به دستگاه رطوبت جذب میکند. در کارگاههای مرطوب (رطوبت >۶۰٪)، این مشکل جدی است.
راهحل: سیستم لولهکشی هرمتیک از خشککن به قیف دستگاه با جریان هوای خشک
پیادهسازی اتاق تمیز برای PEEK پزشکی
برای تولید ایمپلنتهای Class III، محیط تولید باید الزامات ISO 14644 را رعایت کند:
| کلاس اتاق تمیز | ذرات ≥۰.۵ میکرون در m³ | کاربرد |
|---|---|---|
| ISO Class 8 | ۳,۵۲۰,۰۰۰ | بستهبندی ثانویه |
| ISO Class 7 | ۳۵۲,۰۰۰ | تزریق و ماشینکاری ثانویه |
| ISO Class 6 | ۳۵,۲۰۰ | مونتاژ ایمپلنت |
بازار و آینده PEEK پزشکی
وضعیت بازار جهانی
- اندازه بازار PEEK پزشکی ۲۰۲۴: ~۱.۲ میلیارد دلار
- نرخ رشد سالانه (CAGR): ۷.۸٪ تا ۲۰۳۰
- بزرگترین تولیدکنندگان مواد اولیه: Victrex (UK)، Solvay (Belgium)، Evonik (Germany)
روندهای نوظهور
۱. PEEK متخلخل چاپ سهبعدی:
ترکیب تزریق پلاستیک با SLS/FDM برای ایمپلنتهای سفارشی با ساختار متخلخل — جایگزین آینده قفسههای استاندارد.
۲. پوششهای ضدباکتری:
PEEK با ذرات نقره یا زینکاکساید برای کاهش عفونتهای پریایمپلنت — هنوز در مرحله تحقیقاتی.
۳. PEEK تقویتشده با گرافن:
استحکام مکانیکی ۳۰٪ بالاتر با افزودن ۰.۵٪ گرافن — نتایج آزمایشگاهی بسیار امیدوارکننده.
راهنمای انتخاب تأمینکننده PEEK پزشکی
چکلیست ارزیابی تأمینکننده
وقتی میخواهید قطعه PEEK پزشکی سفارش دهید، این سؤالات را بپرسید:
- [ ] آیا ISO 13485 دارند؟ (اجباری برای تجهیزات پزشکی)
- [ ] گرید ماده اولیه چیست؟ (باید Medical/Implant grade باشد، نه Industrial)
- [ ] آیا Certificate of Conformance برای هر بچ ارائه میدهند؟
- [ ] سیستم ردیابی (Traceability) از مواد اولیه تا محصول نهایی دارند؟
- [ ] گزارش خواص مکانیکی هر بچ (Mechanical Testing Report) ارائه میدهند؟
- [ ] آیا اتاق تمیز ISO Class 7 یا بهتر دارند؟
- [ ] روش استریلیزاسیون تأییدشده (Validated Sterilization) دارند؟
سؤالات متداول
۱. آیا PEEK برای همه ایمپلنتهای پزشکی مناسب است؟
نه. PEEK برای ایمپلنتهای باربر ستون فقرات، دندان، و مفاصل عالی است، اما برای کاربردهایی که نیاز به رسانایی الکتریکی، رادیواپاسیتی طبیعی، یا بیوفعالیت سطحی بالا دارند، باید ترکیبهای خاص یا مواد دیگر انتخاب شوند.
۲. PEEK پزشکی چقدر گرانتر از فلز است؟
مواد اولیه PEEK پزشکی گرانتر از فلزات رایج است (قیمت PEEK Implant Grade: ۵۰۰–۱۵۰۰ دلار در هر کیلوگرم)، اما هزینه کل چرخه عمر محصول (ماشینکاری، استریلیزاسیون، تصویربرداری مجدد) اغلب با PEEK کمتر است.
۳. آیا PEEK با همه روشهای استریلیزاسیون سازگار است؟
بله، PEEK با اتوکلاو (۱۳۴°C)، اتیلن اکساید، تابش گاما، و پلاسمای H₂O₂ سازگار است. تابش گاما در دوزهای بالا (>۲۵ kGy) ممکن است کمی خواص مکانیکی را کاهش دهد — باید در تستهای اعتبارسنجی تأیید شود.
۴. چند بار میتوان قطعه PEEK را اتوکلاو کرد؟
ابزار جراحی PEEK معمولاً بیش از ۱۰۰۰ سیکل اتوکلاو را بدون افت معنادار خواص تحمل میکند — این یکی از دلایل انتخاب PEEK برای ابزار گرانقیمت جراحی است.
۵. تفاوت PEEK خالص و PEEK-OPTIMA چیست؟
PEEK-OPTIMA برند اختصاصی Invibio است که مراحل آزمون زیستسازگاری ISO 10993 را به طور کامل پشت سر گذاشته و دادههای بالینی طولانی دارد. PEEK خالص گریدهای دیگر (مثل Victrex 450G) هم میتوانند پزشکی باشند، اما نیاز به آزمونهای مستقل دارند.
۶. آیا میتوان PEEK را ماشینکاری کرد یا فقط تزریق میشود؟
PEEK را میتوان ماشینکاری (CNC Machining)، تزریق، اکسترود، و حتی پرینت سهبعدی (SLS/FDM) کرد. برای ایمپلنتهای اولیه در مقیاس پایین، ماشینکاری از بلوک (Bar Stock) رایجتر است. تزریق برای تولید انبوه مقرونبهصرفهتر است.
۷. چه تفاوتی بین PEEK و PEKK وجود دارد؟
PEKK (پلیاتر کتون کتون) یک عضو دیگر از خانواده PAEK است با دمای ذوب بالاتر (۳۰۵–۳۶۰°C بسته به نسبت ایزومر) و قابلیت چاپ سهبعدی بهتر. برای ایمپلنتهای پرینتشده سفارشی، PEKK در حال جایگزینی PEEK است.
نتیجهگیری
PEEK یک پلیمر نیست — یک فلسفه طراحی است.
وقتی یک جراح اسپاین میتواند سه ماه پس از عمل، در MRI بدون هیچ آرتیفکتی، دقیقاً ببیند استخوان کجا رشد کرده، یا وقتی بیمار بعد از آرتروپلاستی لگن احساس میکند مفصل جدیدش «طبیعی» است — بخشی از این تجربه مدیون موادی است که نه میتوانید آن را ببینید، نه لمس کنید.
اگر مهندس هستید: پیش از هر چیز، روی کنترل دمای قالب سرمایهگذاری کنید. بین دمای قالب ۱۵۰°C و ۲۰۰°C، تفاوت در استحکام خستگی به ۴۰٪ میرسد — و برای ایمپلنتی که قرار است ۲۰ سال در بدن باشد، این ۴۰٪ میتواند تفاوت بین موفقیت و بازگشت بیمار به اتاق عمل باشد.
اگر متخصص تجهیزات پزشکی هستید: هرگز از تأمینکنندهای خرید نکنید که نمیتواند Certificate of Conformance با شماره بچ مواد اولیه Victrex یا Invibio ارائه دهد. این یک minimum requirement است، نه یک extra request.
اگر این مقاله برایتان مفید بود آن را به اشتراک بگذارید. اطلاعات درست در این حوزه میتواند به معنای واقعی کلمه تفاوتساز باشد.
آخرین بهروزرسانی: خرداد ۱۴۰۵ | منابع: ASTM F2026، Victrex Technical Datasheet، ISO 10993، Invibio Clinical Data
جهت مشاوره رایگان، استعلام قیمت لحظهای و ثبت سفارش تماس بگیرید:

